01 / 公司主页 — 蚌埠

非标自动化设备
从一张图纸到一条产线

蚌埠康清自动化设备有限公司服务华东地区制造企业,业务覆盖非标自动化设备设计制造、PLC 控制柜与电控系统集成、伺服与气动调试、机器视觉检测以及老产线改造。我们从工位测绘与节拍分析入手,出方案、画图纸、做柜体、写程序、到现场,直到连续满载测试通过才算交付。对客户而言,合作的起点不是设备目录,而是把当前的工艺痛点拆解成可执行的技术任务清单。

查看产品与服务 提交需求

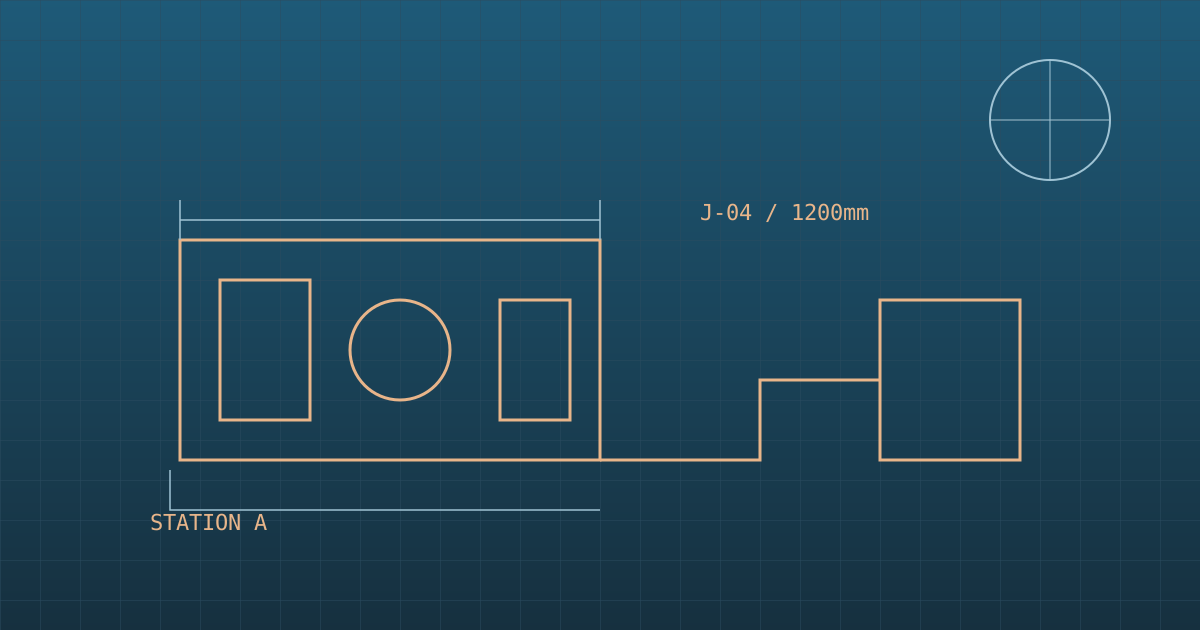
工程网格背景上的自动化设备轮廓与尺寸标注线插画

三项核心能力

A

非标设备设计与制造

解决"买不到现成设备"的工位问题:上下料、压装、锁付、检测、组装等专用工序,先做工艺分解与节拍计算,再出三维方案与报价。机械部分由我们完成结构设计、选型与加工跟踪,电气部分完成控制柜配盘,出厂前做全功能模拟运行,到厂后负责安装对位与试生产陪跑。

B

控制系统与电控集成

很多产线故障其实出在控制层:接线混乱、程序无人维护、报警记录缺失。我们按标准重新设计电控柜,PLC 程序模块化编写并附注释,人机界面做到操作工两小时内能独立上机。伺服轴、变频器、气动阀岛统一编号,图纸、程序备份与备件清单随设备一并移交,后期维护有据可查。

C

视觉检测与产线改造

针对外观缺陷、装配到位性、字符识别等人工目检环节,配置工业相机与光源方案,先取样打样验证检出率,再固化到产线。老线改造则从瓶颈工位入手:能保留的机构保留,只换控制与检测,通常安排在停产窗口施工,把停线损失压到最低,改造后提供前后节拍对比数据。

产品与服务

以下九类是我们长期承接的业务方向,规格按项目定制。详细说明见产品服务页。

PLC 控制柜内部走线与元件排布

PLC 控制柜

按电气标准配盘,强弱电分离,附全套图纸与程序备份。
伺服驱动与运动控制系统组件

伺服驱动调试

多轴联动参数整定,定位精度与节拍在厂内预先验证。

非标自动化设备机械结构

非标自动化设备

针对专用工序定制机构,三维方案先行,确认后制造。

机器人上下料单元工作场景

机器人上下料单元

配合机床或压机自动上下料,替代重复搬运工位。

机器视觉检测系统相机与光源

视觉检测系统

外观缺陷与装配到位检测,先打样验证再上线。

输送分拣线布局

输送与分拣线

皮带、链板与顶升移载组合,按场地布局规划路由。

气动夹具与工装

气动夹具与工装

定位、夹紧、防错一体化设计,换型时间可控。

工业组态软件与上位机界面

工业组态软件

上位机监控与数据记录,报警可追溯、产量可统计。

设备维保与现场改造

维保与老线改造

年度保养协议与瓶颈工位改造,停线窗口施工。

合作流程

  1. 需求与测绘:到现场了解工艺、节拍与场地约束,确认要解决的具体问题,形成书面需求清单。
  2. 方案与报价:出机械三维方案与电气架构,分项报价并写明验收指标,确认后签订技术协议。
  3. 制造与联调:机械加工、电柜配盘、程序编写并行推进,厂内做整机连续运行测试。
  4. 现场交付:到厂安装对位、试生产陪跑与培训,按技术协议完成验收并移交全部资料。

常见问题

非标自动化设备的价格怎么算?
通常按方案复杂度分项报价:机械结构、电气元件、控制软件与现场调试各自计价,图纸确认后出具明细。节拍要求越高、检测点越多,成本越集中在传感器与伺服轴数量上,报价周期一般为 3–5 个工作日。
从下单到交付大约需要多久?
标准单机设备通常 6–10 周完成制造与厂内调试;整线集成因工位数量与外部配套件交期不同,周期会相应延长,合同中会写明分阶段节点:方案冻结、部件齐套、厂内联调、现场安装。
能不能在现有老产线上做局部改造?
可以。改造前我们会到现场测绘工位布局与旧电控柜接线,评估是否保留原有 PLC 或整体更换,改造通常安排在停产窗口进行,尽量把停线时间控制在一个班次以内。
设备验收包含哪些环节?
验收按合同技术协议执行:外观与安全检查、空载运行、连续满载节拍测试、故障注入测试与资料移交。节拍与良率指标以双方确认的数据为准,现场验收不合格的部分由我们整改后复测。
交付后是否提供培训与维保?
交付时提供操作与基础维护培训,移交电气图纸、程序备份与易损件清单。质保期内的故障响应以合同约定为准,之后可按年度签订保养协议,定期检查气路、传感器与运动部件磨损情况。

有工位想自动化?先聊聊工艺

带上产品照片或工序描述即可开始,联系我们安排需求沟通,也可以先阅读选型与采购指南做功课。